Антикоррозийная покраска стальных труб — один из наиболее востребованных способов защиты металлопроката от воздействия атмосферной влаги, грунтовых вод и химически агрессивных сред. Однако до 70% случаев преждевременного разрушения защитного слоя происходят не из-за качества самой эмали, а вследствие нарушения технологии подготовки поверхности и нанесения ЛКМ в полевых условиях.
В этой статье инженеры компании «РегионТруб» разбирают регламенты промышленной покраски металлических труб по ГОСТ, сравнивают основные системы ЛКМ и делятся чек-листом входного контроля толщины и адгезии защитного слоя.
Почему цеховая покраска надежнее обработки на объекте?
Окрашивание труб непосредственно на строительной площадке часто сопряжено с неконтролируемыми факторами окружающей среды: высокой влажностью воздуха (выше критических 80–85%), отрицательными температурами, ветром и оседающей строительной пылью. Нанесение состава на влажный или запыленный металл неизбежно приводит к образованию скрытых подпленочных очагов коррозии и отслоению покрытия уже через 1–2 сезона эксплуатации.
Покраска на объекте (кустарно)
- Ручная очистка щетками (остается окалина St 2)
- Точка росы не контролируется, риск конденсата
- Неравномерная толщина слоя (потеки, непрокрасы)
- Отсутствие паспорта ОТК и гарантии
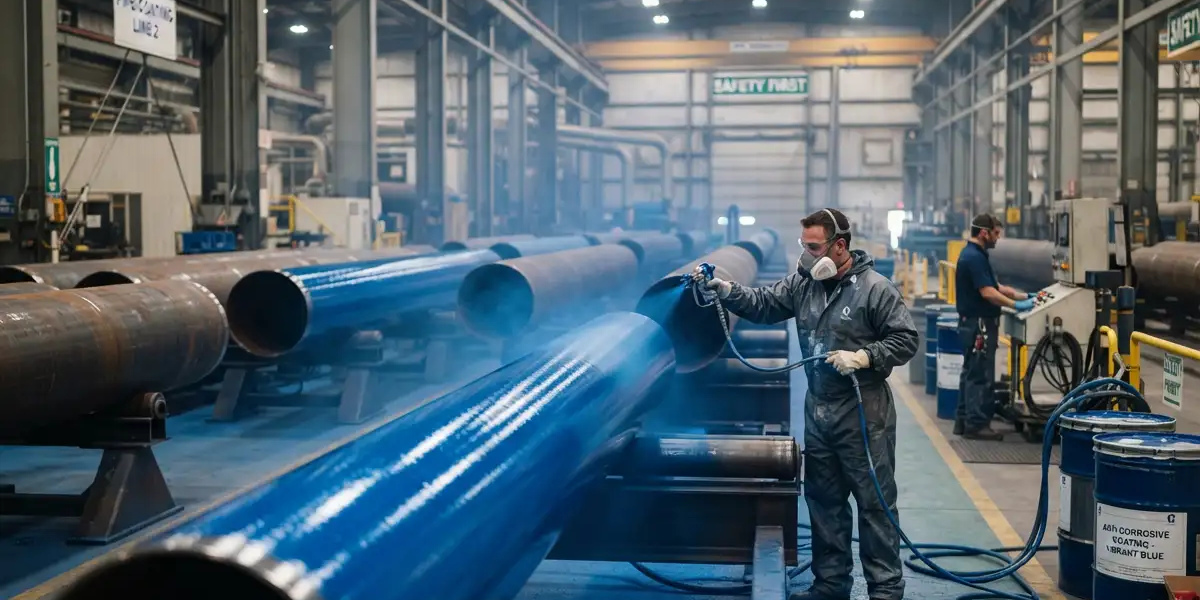
Заводская покраска в цеху
- Дробеметная очистка до чистого металла Sa 2.5
- Стабильная температура +18...+22 °C и влажность до 60%
- Безвоздушное распыление под высоким давлением
- Инструментальный замер ТСП поверенным толщиномером
Подготовка поверхности: стандарт Sa 2.5 как основа адгезии
Согласно ГОСТ 9.402-2004 и международному стандарту ISO 8501-1, до 80% долговечности лакокрасочного покрытия зависит от степени очистки стали. Никакая премиальная эмаль не удержится на металле, если на нем осталась прокатная окалина, оксидная пленка или жировые следы.
Перед нанесением грунтовочных составов трубы проходят обязательную обработку в дробеметной или дробеструйной установке до степени Sa 2.5 (почти чистая сталь). Процесс обеспечивает:
- Полное удаление коррозии и окалины: на поверхности допускаются лишь едва заметные тени или полосы.
- Создание шероховатости (профиля анкерных насечек): микрорельеф глубиной 40–75 мкм в разы увеличивает площадь механического сцепления ЛКМ с поверхностью трубы.
- Обеспыливание и обезжиривание: продувка сухим сжатым воздухом исключает оседание взвесей под грунтовочный слой.
Сравнение систем ЛКМ для стальных труб
Подбор лакокрасочных материалов зависит от назначения трубопровода (надземный, подземный в футляре, гидротехнический), температурного режима и степени агрессивности среды по СП 28.13330:
| Система покрытия | Толщина слоя (ТСП) | Условия эксплуатации | Срок службы |
|---|---|---|---|
| Грунт ГФ-021 + Эмаль ПФ-115 | 60 – 80 мкм | Временная консервация, металлоконструкции с низкой коррозионной нагрузкой (С1–С2). | 2 – 5 лет |
| Цинконаполненный грунт (холодный цинк) | 80 – 120 мкм | Катодная (протекторная) защита труб во влажной среде и промышленных зонах. | 10 – 15 лет |
| Двухкомпонентная эпоксидная система | 150 – 250 мкм | Трубы для водоснабжения, канализации, подземные футляры, высокая стойкость к химии. | 15 – 25 лет |
| Эпоксидно-полиуретановая система | 160 – 240 мкм | Надземные магистрали и эстакады с высокой УФ-нагрузкой и агрессивной атмосферой (С4–С5). | 20 – 30 лет |
| Органосиликатная / Термостойкая | 80 – 150 мкм | Теплотрассы, паропроводы и дымоходы с рабочей температурой от +100 до +400 °C. | 10 – 15 лет |
Качественный контроль: как проверяется покрытие
При сдаче партии труб специалисты отдела технического контроля (ОТК) осуществляют 3 обязательных замера:
- Толщина сухого слоя (ТСП): измеряется электронными магнитными или вихретоковыми толщиномерами в нескольких сечениях трубы. Покрытие должно соответствовать проектному регламенту (например, 120±15 мкм).
- Адгезия покрытия к металлу: определяется методом решетчатых или параллельных надрезов по ГОСТ 15140 (балл 1 означает отсутствие отслаивания даже микрочастиц в углах решетки).
- Сплошность диэлектрического слоя: при нанесении эпоксидных барьерных систем трубы проверяются искровым дефектоскопом на отсутствие микропор и свищей.
Какую трубу красят на производстве?
Заводское окрашивание применяется как для нового сертифицированного проката, так и для вторичного металла:
- Новая и лежалая труба: окрашивается для защиты от атмосферной коррозии перед монтажом на эстакадах или строительных объектах. Ознакомиться с наличием типоразмеров можно в нашем каталоге лежалых труб.
- Восстановленная труба: после пескоструйной очистки и нарезки фаски покрытие защитным грунтом придает трубе товарный вид и защищает металл при хранении. Подробнее — в разделе восстановленных стальных труб.
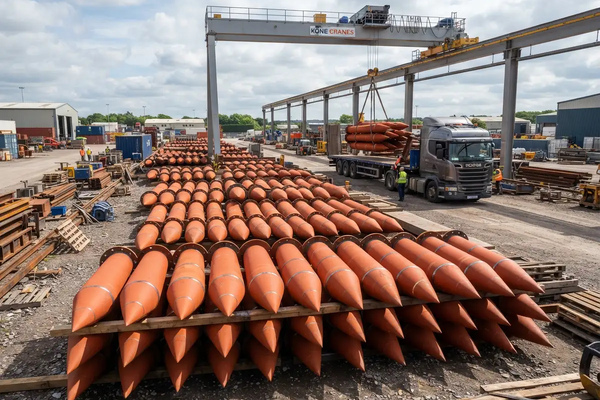
- Заготовки под свайные фундаменты: конусные и забивные сваи часто требуют покрытия битумными или полиуретановыми составами для погружения в грунт (производство свай из труб).
Требуется покраска или антикоррозийная обработка труб?
Подберем схему ЛКМ под требования вашего проекта, рассчитаем расход материалов и подготовим смету в течение 15 минут. Отгрузка со склада в Челябинской области.